

A yeke sala kusala mingi na soudure ti écrou na yâ ti ambeni ye ti oto, na yâ ti a-appareil ti da nga na yâ lekengo abongo. Me, tongana a fâ yâ ti ye ni awe, mingi ni a yeke sara si a kiri a sara kua na ni, a sara si a sara kua nzoni pëpe, a buba aye, nga même a ke ni na niveau ti batch-. A-usine mingi ayeke bi tënë na li ti aye so ayeke nzoni pëpe wala afaute so azo so ayeke sara kua na ni asara, me kota tënë ni ayeke ngangu mingi-a yeke nzoni pëpe ti bâ lege ti kua ti soudure nga na aye ti kua ti soudure so alingbi pëpe.


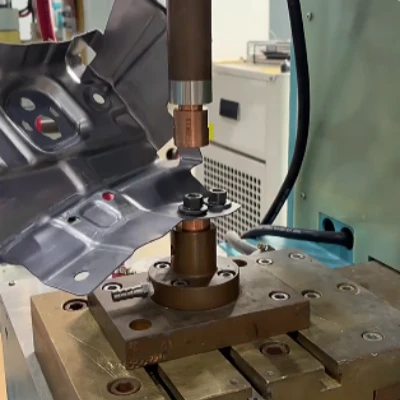
Na lege ti gbâ ti asango so a mû na ndo ti lekengo ye, mbi wara so na droit .masini ti soudure na tache, lekengo aparamètre ni nzoni, nga na akota ye ti batango ni, a lingbi ti sara si wungo ti akä ni adë na .80–95%.
Article so abâ tâ ye so ayeke na gunda ni na amû mbeni bungbi ti awango so ayeke nzoni, so a leke ni awe na yâ ti usine.
1. Akota ye ota so ayeke sara si a fâ yâ ti soudure ti écrou .
1. Courant ti soudure so ayeke stable pëpe .
Tongana courant ti soudure ni ayeke ngangu mingi, ndo so a zia écrou ni dä ayeke chauffé mingi, nugget ti soudure ni ayeke kono mingi nga akete dû ayeke sigigi na ngoi so a yeke sara si ndo adë.
Tongana courant ni ayeke ngangu mingi, nugget ni ayeke sigigi nzoni pëpe, na a sara si écrou so a soudé ni ayeke fâ na ngoi so a yeke zia ni.
Akpale so ayeke si ka mingi na yâ ti angbene masini ti soudure:
- Akota ye so ayeke si na yâ ti dunia ayeke kota ahon 10% .
- Ngoi ti kiringo tënë yeke yeke .
- Ngangu ti komande wâ so ayeke lï na yâ ni .
- Azo ti laso so ayeke sara kua na MFDC (inverter ti fréquence ti milieu-) alingbi ti wara ±1% . stabilité ti courant, so ayeke sara si kpale ti craquement adë mingi.
2. Pression ti soudure so ayeke na lege ni pëpe .
Pression so ayeke kete → sioni contact → kota ngangu → chauffage so ahon ndo ni → afini dû
Pression so ahon ndo ni → déformation ti écrou → concentration ti tension → craquement na ngoi ti bungbingo ye
Ye so ayeke kota mingi ayeke so, courbe ti pression ni ayeke kota ye mingi ahon ngere ti pression ni mveni.
Azo ti soudure ti spot so ayeke na akode mingi ayeke mû:
- Réel-ngoi ti pression ti kiringo tënë
- Programme ti pression so ayeke na a-étape mingi
- A yeke sara kua na dynamique automatique
- Ye so ayeke sara si écrou ni angbâ nzoni na yâ ti ngoi kue so a yeke soudé ni.
3. A yeke nzoni pëpe ti tene a-électrode ni aduti nzoni .
Tongana bozo ti électrode ni abuba wala a yeke mbilimbili pëpe, ye ti pekoni ayeke so:
- Achangement na yâ ti resistance .
- A kangbi yâ ti wâ ni legeoko pëpe
- Nugget ti soudure so awoko
- Micro-akete dû na yâ ti ndo so wâ ayeke dä
Asango so alondo na yâ ti a-usine afa so 32% ti a-écrou ti soudure ti écrou ayeke ndali ti so a-électrode ni abuba.
1. Sara kua nzoni na aparamètre ti soudure .
Na gbe ni ge, a yeke wara aparamètre ti tongo nda ni so a mû na azo ti M6–M10:
| Paramètre | Range so a recommandé |
| Fafadeso | 180–320A |
| Ngoi ti soudure | 3–60 ms |
| Ngoi ti soudure | 2,0–3,5 kN |
| Diamètre ti électrode | 6-12 mm |
A lingbi mbeni système ti soudure so ayeke na ga-precision aduti na:
- Tâ-ngoi ti bango ndo na ndo ti fadeso
- 1 ms-niveau ti kiringo tënë
- Compensation automatique ti kangango bê na aye .
Na lege ti aye so, a lingbi ti sara si soudure ni aga nzoni na 40% wala ahon so.
2. Salango kusala na a-électrode (so ayeke kota ye mingi ti kanga lege na a-électrode ti fâ yâ ni)
A yeke nzoni ti sara kua na ni:
- Bâ a-électrode na yâ ti a-écrou 50–100 oko oko .
- A leke ni tongana a bâ so mbeni ye abuba wala a sara si mbeni ye abuba .
- Sara étalonnage ti électrode lâ oko oko .
- Lo mû a-électrode ti CuCrZr ti kono yâ ti fini ti lo 2–3× .
Ti bata gi a-électrode na yâ ti nzoni dutingo alingbi ti sara si a fâ yâ ni pëpe na 30–50%.
3. Traitement ti surface ti pièce ti kua .
Risque ti crack ayeke gue na li ni mingi tongana asurface ni ayeke na:
- Mafuta wala mafuta .
- Rouille wala couche ti oxide .
- Sioni ye ti poro
- A yeke sara kua na plaqué so ayeke égal pëpe (na tapande, zinc, nickel)
Awango ti kaïngo kobela:
- Lo mû alcool wala ambeni ye ti sukulango na mafuta .
- Ponçage wala brossage so ayeke ngangu pëpe tongana oxidation ayeke dä .
- Zia lakue si ndo ni ahule nga aduti propre .
Ti leke yâ ti da ni nzoni ayeke sara si ngangu ti soudure ni akiri aga ngangu mingi na 15–25%.
4. Zia mbeni pression so alingbi kozoni si mo soudé .
Pression ti kozoni -a mu maboko:
- Stabilisé ngangu ti gbungo li
- A leke mbeni nugget ti soudure so ayeke uniforme mingi .
- Ti kanga lege na chauffage so ahon ndo ni nga na akete kete -akete dû
Amasini ti soudure ti laso ayeke mû:
- Pre-pression / Pression ti soudure / Pression ti gbungo ye - 3-contrôle ti étape
- Réel-ngoi ti lekengo na pression
- A yeke sara kua na écrou automatique
Tongana a haka ni na a-appareil so ayeke sara kua na maboko, wungo ti craquement alingbi ti kiri na peko na 70%.
3. Awango ti salango kusala na ni teti a-usine .
1. Sara mbeni bibliothèque ti paramètre so ayeke na lege ni .
Zia yâ ni na lege ti kota ti noix ni, grade ni, plaque ni nga na aye so a sara na ni:
- Acier ti carbone M6/M8/M10
- A-écrou ti acier inoxydable
- A-noix so a sara ni na zinc wala na nickel
Standardisation ayeke sara si a changé aye nzoni na 20–30%.
2. Zia na sese mbeni Système ti bango lege ti a-électrode .
Za na sese:
- Électrode ti kusala ti enregistrement ti fini .
- Yenga oko oko, a yeke bâ forme ti électrode ni .
- Surveillance ti débit ti ngu ti refroidissement ( Ahon wala alingbi na 4 L/min)
- Alarme ti diamètre ti électrode so ayeke kete mingi
Ye so ayeke kanga lege na ngoi ti wungo tere so ayeke kota ye pëpe nga na afaute ti batch.
3. Sala kusala na SPC (Contrôle des processus statistiques) na ndo ti Ligne ti lekengo ye .
Track aye so:
- A yeke changé courant
- Pression ti courbe ti stabilité
- Ngangu ti soudure
- Taux de spétter
SPC amû lege ti hinga hio dérive kozoni si asioni ye abungbi.
4. Système ti formation ti a-opérateur .
A lingbi atënë ti formation ni aduti:
- Sorongo anzoni électrode .
- Ti hinga déformation ti noix .
- A yeke leke aparamètre ti soudure .
- Ti hinga akota kpale ti soudure .
Na lege ti azo so a fa ye na ala, stabilité ti ligne ni kue ayeke gue na li ni na 20% wala ahon so.
Nduru tene
Na lege ti salango kusala na aye ti soudure ti ngoi ti e nga na salango kusala na mbeni kode ti bango ndo na ndo kusala:
- A yeke wara na yâ ti ni 80–95% .
- Ngangu ti soudure ni ayeke gue na li ni na 30%+
- Azo so ayeke kiri ti sara kua na ni ayeke gue na gbe ni 40–60%
- Ligne ti kusala ni ayeke gue na li ni 15–25% .
Mbeni soudeur ti tache so a leke ni nzoni-so abungbi na aparamètre ti senda-ye nga na batango ni-ayeke gere ti warango mbeni soudure ti écrou so ayeke stable, so ayeke na ngangu mingi na yâ ti usine kue.
Ti zia nginza na yâ ti akode ti soudure so ayeke na lege ni nga ti hinga akode ti kusala so ayeke na lege ni ayeke sara gi pëpe si aye so a leke aga nzoni, me a yeke sara nga si a-appareil ni abuba pëpe, na a yeke ga na aye ti nzoni mingi na lege ti mosoro na a-entreprise. Zia si a lingbi .masini ti soudure na tacheconfiguration aga zo ti mungo maboko ti mo so mo lingbi ti zia bê na lo ti kanga lege na écrou ti soudure ti fâ, ti tene kusala ti lekengo ye atambela nzoni nga nzoni.


